联系人:郑曦
手 机:136-7764-8606
电 话:0769- 33399243
邮 箱:HC1358@163.com
地 址:广东省东莞市清溪镇清溪松岗路33号之四101室
喷涂机器人换色系统是自动化涂装产线的核心配套模块,主要用于快速切换不同颜色涂料,减少换色过程中的涂料残留与清洗耗时,满足多品种工件柔性生产需求,广泛应用于汽车零部件、五金外壳、塑胶件等喷涂场景。
整套换色系统一般由换色阀组、清洗管路、溶剂供给回路、废漆回收管路与控制单元组成。核心部件为多组换色阀,每种颜色对应独立涂料通道,阀组通过电磁阀控制开闭。当需要切换颜色时,系统先关闭当前涂料通道,切断涂料供给;随后开启清洗溶剂通道,利用溶剂冲刷阀体内腔、管路以及喷枪内部,把残留旧漆冲洗带走;清洗完成后,用压缩空气吹扫管路,排空残留溶剂,再开启新颜色涂料通道,完成换色流程。
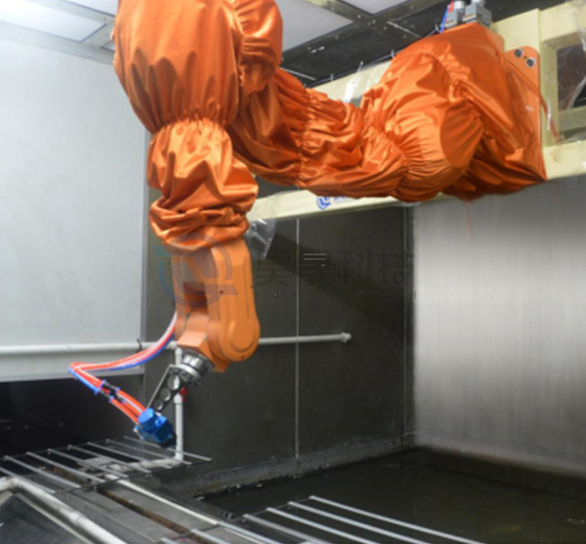
换色系统分为机旁换色和枪端换色两种结构。机旁换色阀组安装在机器人底座附近,涂料管路较长,换色时需要清洗更长管路,溶剂消耗偏大;枪端换色阀直接靠近喷枪,管路短,残留涂料少,换色速度更快、溶剂损耗更低,但阀组安装空间受限,对阀体的防爆与密封性能要求更高。
在实际使用中有不少要点需要留意。首先要控制清洗溶剂的压力与流量,压力过小会冲刷不干净,残留漆料容易造成混色;压力过高会冲击阀体内密封件,加速密封圈磨损泄漏。其次要做好涂料粘度管控,涂料粘度过高,管路内壁更容易堆积漆渣,增加清洗难度,缩短换色阀使用寿命。
同时要重视定期维护。换色阀内部密封件属于易损件,长期接触涂料和溶剂会发生溶胀、老化,需要按周期检查更换。管路内部漆垢堆积会造成通道堵塞,影响换色稳定性。产线环境方面,喷涂区域属于防爆环境,换色系统所有电气元件需要满足防爆标准,杜绝火花引发隐患。另外,换色程序逻辑也需要持续优化,合理设置清洗时长、吹扫时间,在保证不混色的前提下,减少溶剂浪费,缩短单次换色周期。合理运维换色系统,既能保证不同批次工件漆膜色彩稳定,也能降低耗材成本,提升喷涂产线的柔性生产能力。