联系人:郑曦
手 机:136-7764-8606
电 话:0769- 33399243
邮 箱:HC1358@163.com
地 址:广东省东莞市清溪镇清溪松岗路33号之四101室
六轴喷涂机器人与往复机是两大主流自动化喷涂方案,二者不是替代关系,而是互补关系,选型核心看工件外形、产品换款频率、日产能预算、工艺要求,围绕柔性、产能、投入成本、运维门槛、成品良率几个维度区分。
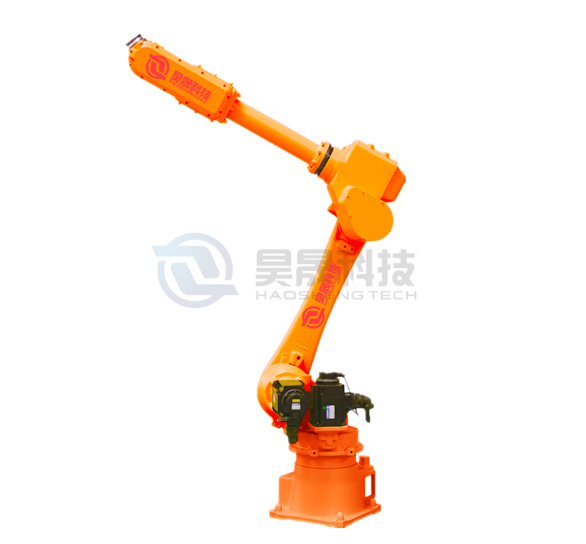
柔性差异是两者本质的区别。往复机大多是单轴、三轴直线运动,枪架只能沿着预设轨道做上下或者水平往复,喷枪角度调整幅度很小,轨迹是固定直线,只能适配平板、规则圆柱、简单浅弧面。一旦产品外形改动、出现倒扣、凹槽、多向曲面,原有轨迹直接失效,重新改造工装、行程、枪位比较麻烦,只适合少品种、长期不换款的产品。六轴喷涂机器人拥有六个关节自由度,喷枪可以任意倾斜、旋转、避让,能跟随复杂3D轮廓仿形走枪,保证喷枪和工件表面距离、角度基本恒定,轻松覆盖侧边、拐角、内腔、雕花凹陷位置。机器人内部可以存储几十上百套喷涂程序,换产品时扫码或者触摸屏一键切换程序,搭配转台、输送跟随第七轴,支持多型号混线生产。如果企业产品款式多、新品迭代快、异形件占比高,六轴机器人柔性优势会非常明显;如果常年固定做同一款板材、平面硅胶片,往复机的柔性完全够用,多余的柔性反而造成浪费。
产能与节拍要看工件类型,不能简单判定谁更快。针对大面积平板、硅酸钙板、木饰面板、连续卷材类工件,往复机节拍更快、持续稳定性更好。单轴往复机长行程连续走枪,多把喷枪并排布置,输送线可以高速连续过料,单位时间产出量大,连续量产不容易卡顿。六轴机器人在平面大板场景下,受手臂运动范围、轨迹加速减速限制,走大面积平面的效率通常低于往复机。但面对异形壳体、3C外壳、异形硅胶护套、雕花工件,往复机很多位置喷不到,只能降低速度、增加多轴摆动,良率很难保证;六轴机器人可以一次走完全部轮廓,不需要多次分工位喷涂,综合有效产能、返工率反而更优。另外往复机适合固定输送线同步联动;六轴机器人可搭配旋转工装、双工位转台,一边上下料一边喷涂,减少等待时间,适合单件复杂工件。
成本分为初期投入成本和长期运维成本。采购阶段,同喷涂幅宽下往复机价格低很多,配套简单,供漆、水帘房改造投入小;六轴防爆喷涂机器人本体、中空腕管线、防爆电控、离线编程软件投入高,整体工作站预算远高于往复机。运维层面,往复机结构简单,以伺服、同步带、导轨、喷枪为主,配件便宜,普通设备员经过简单培训就能调试维修,保养成本低,停机维修周期短。六轴机器人核心部件是减速器、伺服电机、防爆中空管线,属于高价值物件,润滑脂、备件价格贵,减速器到寿命需要更换,维保成本更高;而且需要专职技术员掌握示教或者离线编程,人力技能成本更高。静电配置两者都可以加装,静电款都能提升上漆率,减少油漆浪费,长期大批量喷涂时,油漆节约的成本可以对冲一部分设备投入。
规则平面件用往复机,搭接稳定,膜厚均匀,只要调好往复速度和输送速度,色差可控;短板是拐角、立面容易薄喷,复杂结构只能放弃或者增加人工补喷。六轴机器人仿形走枪,拐角、凹槽位置可以匀速慢速覆盖,不容易出现漏喷、阴阳面,对于硅胶异形件、3C壳体的手感油、UV硬化喷涂,良率优势明显。但机器人轨迹规划不当,容易出现奇异点、抖动,造成局部膜厚异常,对编程人员经验要求高;往复机调试门槛低,新手也能快速调出稳定工艺。
选型总结要点:
优先选往复机:产品以平面板材、平板硅胶片、简单圆柱为主,品种少、长期不改款、追求高产能、预算有限,技术员人手不足。
优先选六轴喷涂机器人:工件多曲面、带倒扣内腔、款式多、换产频繁,3C外壳、异形硅胶护套、雕花木器为主,愿意承担更高设备和运维成本,追求少返工、减少人工补喷。
折中方案也很常见:产线搭配使用,平面产品走往复机,异形产品上六轴机器人工作站,兼顾产能和柔性。