联系人:郑曦
手 机:136-7764-8606
电 话:0769- 33399243
邮 箱:HC1358@163.com
地 址:广东省东莞市清溪镇清溪松岗路33号之四101室
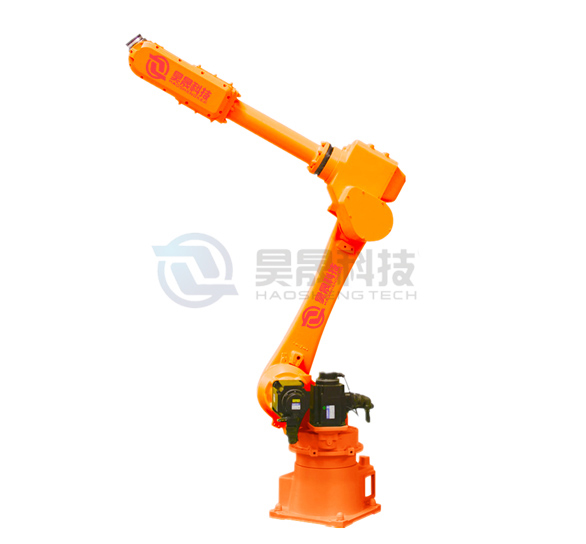
五轴往复机依靠X/Y/Z三轴直线+A/B旋转摆轴联动,适配塑胶、五金、3C壳体、新能源工件曲面、台阶、侧边同步喷涂,区别于三轴往复机单一平面往复。调试核心围绕轨迹示教、速度补偿、扇幅搭接、喷枪时序联动,管控漏喷、条纹色差、局部流挂、边角薄喷等问题,兼顾喷涂一致性与量产节拍。
一、调试前点检核对
1.机械与气源、供漆系统检查
确认各轴滑轨、丝杆无卡滞,同步带松紧适度,伺服原点归零正常;防爆机型检查电气线路、接地、泄压回路完好。气源稳压,雾化压力、扇面压力两路独立调压,管路无漏气;供漆泵、稳压阀、油漆过滤器通畅,无沉淀堵枪,喷枪针嘴、空气帽清洁无积漆。
2.工件与治具确认
工件定位稳固,无晃动、偏位;曲面、倒扣、台阶位置提前标记重点喷涂区域;确认工件材质、油漆类型(溶剂漆/水性漆/绝缘漆),水性漆对温湿度、雾化参数更敏感。
3.喷枪基础参数预调
枪距常规控制150~250mm,喷枪尽量垂直于喷涂面;先在试板上调好扇幅大小、漆量、雾化效果,扇面成型均匀,无一边大一边小、无飞丝。
二、示教编程规范
五轴示教采用点位示教,每一个点位包含空间坐标、摆角、枪开关状态、该段运动速度,曲面多增加中间过渡点位,避免硬转角。
1.点位规划原则
-平面区域:点位稀疏,匀速直线往复;
-曲面、圆弧、转角、倒扣:加密示教点位,让摆轴跟随曲面实时调角,保持枪距稳定;
-边角、边缘优先示教预喷点位,边角容易静电逃逸、漆量偏少,做预喷补漆。
2.枪开关时序控制
喷枪开启提前、关闭延后,避开加减速段的边缘堆积;往复换向拐点位置,优先关枪换向,不建议带枪换向,换向时速度低,极易局部堆漆流挂。
3.轨迹避空与防干涉
示教时预留高度,治具、工装、夹具避让;多盘流转产线,同步匹配输送线触发信号,工件到位信号稳定后再启动喷涂轨迹,防止工件未到位造成漏喷。
4.程序保存与版本管理
单款产品单独保存配方,轨迹、速度、摆角、枪参数一并存储;改款、改漆后新建程序,不直接覆盖原有成熟配方。
管控要点:点位过少、摆轴跟随滞后,会出现枪距忽远忽近,膜厚波动、色差条纹。
三、速度补偿调试(色差、厚薄不均核心)
喷枪移动速度直接决定单位面积上漆量,拐点、曲面转角、圆弧位置伺服会自动降速,不加补偿就会转角积漆、颜色偏深。
1.基础速度设置
常规溶剂型油漆匀速段:600~1200mm/s;水性漆、高固漆流动性差,取下限500~800mm/s;高光面漆速度均匀性要求更高,减少速度波动区间。
2.分段补偿逻辑
-拐角减速补偿:系统识别转角点位,自动降速时,同步下调漆量,或者开启速度联动漆量补偿,速度变慢,出漆同步减少,避免拐角堆漆;
-曲面跟随补偿:曲面爬坡、下沉位置,摆轴同步动作,联动直线轴速度补偿,保证工件表面线速度保持一致;
-往复两端换向补偿:两端加减速区,缩短喷涂有效区间,换向段关枪,去除两端厚边色差。
3.背隙与同步补偿
长期使用后丝杆、同步带存在间隙,做各轴反向间隙补偿;多轴联动时同步增益校准,避免X轴和摆轴不同步,出现扇面扫歪、条纹。
4.补偿验证方式
同一轨迹连续喷涂3块试板,对比中间匀速区和转角区膜厚,色差目视无明显深浅,膜厚仪检测差值控制在工艺允许范围内。
四、扇幅与搭接重叠管控(防漏喷、条纹)
扇幅重叠率是去除条状色差的关键,重叠率由扇面宽度、相邻路径间距决定。
1.重叠率参考标准
普通底漆、哑光漆:30%~40%重叠;高光面漆、透明漆:40%~50%;边角窄区域、小曲面可提升至50%,不建议长期超过50%,重叠过高极易流挂。
2.扇幅稳定管控
雾化压力、扇面压力分开调节:雾化压力控制颗粒细度,扇面压力控制扇幅宽窄;生产过程中油漆粘度变化会改变扇幅,每班定时查粘度,粘度升高,扇幅收窄,容易出现漏喷条纹。
3.路径排布
往复路径平行排布,路径间距=扇幅宽度×(1-重叠率);曲面喷涂时,扇面方向跟随曲面法线,不要固定一个方向硬扫,否则曲面一侧搭接不足、漏喷。
4.多枪同步管控
多枪机型,每把枪扇幅、漆量、枪距统一校准;枪之间的搭接区域单独测试,避免两把枪交汇位置漆量叠加色差。
五、防漏喷、边角补喷管控
漏喷大多来自轨迹覆盖不全、摆角跟随不到位、信号时序错位、枪堵塞。
1.倒扣、内侧面示教
向内倒扣位置,增加B轴摆角点位,小扇幅低速补喷;大扇面很难深入,不要依靠拉大扇幅远距离扫喷,容易漆雾飘走、上漆不足。
2.输送联动时序
流水线连续喷涂,信号触发、轨迹启动、工件移动速度匹配;输送速度波动,轨迹和工件错位,出现整批侧边漏喷。
3.枪堵预警
设置枪自检,每次喷涂前短时间试喷,观察扇面成型;高颜料油漆、金属漆容易沉淀堵嘴,增加枪自动清洗频次。
4.边界余量
喷涂轨迹范围比工件外轮廓放大10~20mm,避免工件定位轻微偏移后边缘缺漆。
六、色差综合管控规范
色差来源分为:轨迹速度不均、扇幅搭接不一致、油漆粘度波动、雾化不稳、环境温湿度差异。
1.油漆管控
油漆搅拌均匀,金属漆、珠光漆搅拌转速、搅拌时长标准化;粘度定时检测,粘度偏高颜色偏深,粘度偏低颜色偏浅;同一批次油漆统一调配,避免不同桶色差。
2.环境管控
喷漆房温湿度稳定,水性漆湿度偏高容易发白色差;排风风速稳定,风速过大漆雾带走多,膜薄偏浅;风速过小,漆雾堆积,光泽、颜色变深。
3.分层喷涂管控
湿碰湿两道喷涂,层间预留闪干时间;薄喷打底,成型,两道轨迹错开搭接线,去除重叠条纹。
4.光泽比对
每批次首件和标准色板比对,在自然光和对色光源下双重确认,不单依靠膜厚判断色差。
七、首件确认与量产巡检流程
1.换款、改轨迹、换漆、清洗枪后,低速跑首件:检查全覆盖、边角、曲面有无漏喷;目视有无条纹色差;膜厚多点检测;确认无流挂、针孔。
2.首件合格后逐步提速至量产速度,连续喷涂5件复核一致性。
3.量产巡检项目:扇面成型、雾化压力、油漆粘度、各轴运行无异响、枪嘴积漆;定时抽检膜厚、色差。
4.异常停机后复机,必须重新试喷首件,不能直接续产。
八、常见不良对策
1.条纹色差:搭接重叠率不合适、扇幅不稳、速度波动、摆轴跟随滞后→校准扇面压力,调整路径间距,开启转角速度补偿,重新示教曲面点位
2.拐角流挂:换向未关枪、拐角减速未做漆量补偿、重叠率过高→换向段设置关枪,增加转角联动漆量补偿,降低重叠比例
3.边角漏喷:枪距太远、摆角不足、轨迹边界偏小→加密边角点位,增大摆角,轨迹外扩余量,小扇幅补喷
4.膜厚一边深一边浅:喷枪倾斜、扇面不对称、枪距偏移→调正喷枪垂直工件,清洁空气帽,统一枪距
5.批量色差:油漆粘度变化、房内排风波动、供漆压力不稳→定时测粘度,稳压供漆,稳定排风参数
6.间歇性漏喷:枪针卡滞、信号触发延迟、输送跑位→清洗喷枪,校准触发时序,加固治具定位
九、收尾保养提示
生产结束执行枪清洗,稀释剂循环清洗枪嘴、供漆管路;各轴回原点,滑轨丝杆加注润滑;记录配方参数:轨迹、速度、补偿值、雾化/扇面压力、漆量、重叠率,方便换班快速复机;防爆机型定期检查气动、静电回路。