联系人:郑曦
手 机:136-7764-8606
电 话:0769- 33399243
邮 箱:HC1358@163.com
地 址:广东省东莞市清溪镇清溪松岗路33号之四101室
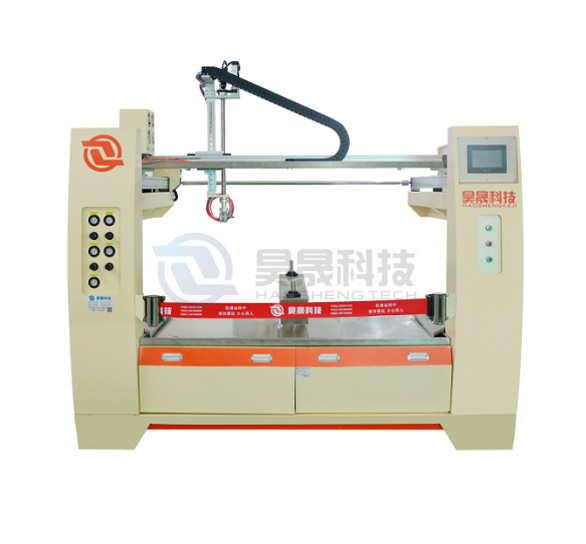
五轴往复机搭配旋转工装转盘,是3C塑胶件、小型五金外壳、工艺品涂装产线常见的组合方案。转盘同步控制,就是转盘旋转动作和五轴喷枪的行走、摆动轨迹做伺服联动,工件旋转与喷枪仿形喷涂动作保持时序匹配,区别于简单定点间歇旋转,实现多工位不间断连续喷涂,有效提升涂装产能与漆膜一致性。
这套系统主要由五轴龙门喷涂主机、伺服分割转盘、多组工装治具、运动控制器、供漆雾化单元、排风除尘柜组成。转盘一般设置2工位、4工位甚至更多工位,工位越多,上下料、除尘、喷涂工序越容易并行。传统非同步方案大多是转盘转到位锁止,喷枪再开始喷涂,属于分段间歇作业,节拍存在等待空档;同步联动模式下,转盘持续匀速或者随轨迹变速转动,五轴的X/Y/Z直线轴、W/T摆动轴跟随转盘角度实时插补运算,喷枪姿态持续跟随工件转动轮廓,不用停机锁位。
同步控制的核心难点在于运动跟随匹配。工件随转盘转动时,工件表面点位的空间坐标一直在变化,控制系统实时采集转盘编码器角度信号,实时修正五轴喷枪的行走位置、移动速度、摆角。保证喷嘴到工件表面距离恒定,雾化扇面始终垂直于喷涂面。如果同步匹配失调,会出现喷涂轨迹偏移、边角虚喷、扇幅扫偏、漆膜一边厚一边薄的阴阳面缺陷。
多工位连续喷涂的优势就是工序并行。一个工位在喷涂区域接受五轴仿形喷涂时,其他工位同步执行人工或者机械手上下料、静电除尘、流平预干。喷涂、除尘、上下料在不同工位同时进行,去除喷涂完成后的等待换料时间。对于大批量小件UV漆、手感油、橡胶漆生产线,整体生产节拍可以明显提升。
在曲面、周圈侧壁、倒扣结构工件加工上,同步联动的优势更加突出。当转盘带动工件旋转,五轴摆动轴实时补偿角度,一次轨迹就可以覆盖侧面、斜面、圆弧面,不需要多次分段喷涂、二次翻面。尤其适合外壳类需要周圈全涂装的产品,减少二次装夹带来的定位误差和粉尘污染。
工艺调试上,同步喷涂需要先标定转盘原点、工位角度,再编写联动轨迹程序。程序内部可以分区设置参数:转角区域降低喷枪移动速度,加大摆动补偿;平缓曲面区域提升速度保证效率。系统可保存多套联动程序,切换产品时直接调用。调试阶段先空载联动运行,检查喷枪和工装之间是否存在碰撞干涉,再进行试喷,检测膜厚均匀度,微调转盘转速和五轴跟随增益。增益过高容易轨迹抖动,增益偏低则跟随滞后。
和间歇式转盘对比,连续同步方案也有适用边界。简单单面平面喷涂产品,普通定点转盘方案成本更低,调试简单;产品是环形、周圈异形、需要多角度仿形喷涂,且订单量大、追求持续产能,同步联动方案性价比更高。同时对控制系统、伺服同步精度、编码器信号稳定性要求更高,维护、调机门槛相对更高。
生产常见异常:喷涂轨迹拖尾、角度跟不上,多是同步跟随参数增益不合适;一圈漆膜厚薄不均,需要核查转盘转速稳定性、工装定位是否偏心;扇幅忽偏忽正,检查编码器接线、信号干扰。日常维护除了五轴部分的丝杆、导轨、同步带保养,还要定期检查转盘分割器、转盘轴承、定位治具,治具松动偏心会直接破坏同步喷涂效果;喷枪、漆路稳压系统也需要定期维护,避免油漆流量波动叠加同步误差。
总体来说,五轴往复机加伺服同步转盘,把五轴仿形喷涂能力和多工位流转结合在一起,实现喷涂、上下料、除尘并行作业。依靠编码器信号联动跟随,工件旋转和喷枪姿态协同配合,减少死角、减少翻面工序,在大批量小型异形工件自动化涂装产线中,是提升产能、稳定漆膜品质的成熟方案。