联系人:郑曦
手 机:136-7764-8606
电 话:0769- 33399243
邮 箱:HC1358@163.com
地 址:广东省东莞市清溪镇清溪松岗路33号之四101室
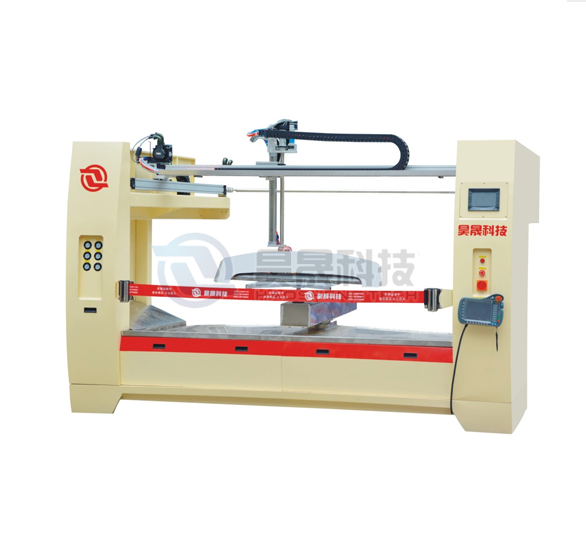
往复机广泛用于塑胶、五金、外壳、型材流水线涂装,依靠伺服往复运动配合喷枪完成漆面喷涂。漆膜不良大多和往复轨迹、行走速度、喷枪扇幅、供漆压力、雾化参数、环境温湿度相关,很多不良是参数叠加造成。下面针对漆膜不均、颗粒、漏喷、起皱、流挂五大典型不良,梳理成因与产线可落地的改善方案。
一、漆膜不均
漆膜不均表现为同一工件膜厚忽厚忽薄、左右色差、条状厚薄差,是往复喷涂普遍的问题。
主要成因
1.往复行走速度设置不合理,启停加减速区间喷涂,两端膜厚偏高;
2.扇幅搭接量不合适,搭接过多位置叠漆变厚,搭接不足位置偏薄;
3.喷枪气压、供漆压力不稳定,出油量波动;
4.示教轨迹偏移,喷枪距离工件远近不一致;
5.输送线速度和往复机节拍不匹配;
6.油漆粘度随温度变化,雾化效果前后不一致。
改善方案
调整示教程序,工件有效喷涂区域避开往复机加减速段,匀速段完成喷涂;
统一扇幅搭接比例,根据喷枪型号固定搭接量,全程保持一致;
稳定稳压罐气压,定期检查供漆泵、隔膜泵,去除供漆脉动;
复核喷枪枪距,曲面工件增加多段轨迹补偿,保证枪距稳定;
联动输送线节拍,输送变频不要随意改动;
管控油漆粘度,配套粘度杯定时检测,恒温放置油漆。
二、颗粒
漆面颗粒分为干性粉尘颗粒、漆渣颗粒、雾化不良粗颗粒,影响外观与附着力。
主要成因
1.喷房洁净度不足,空气中浮尘落在湿漆膜表面;
2.油漆过滤不到位,漆液里面混入漆皮、杂质;
3.喷枪积漆、喷嘴边缘干漆结块,喷涂时被气流吹落;
4.雾化气压偏低,油漆雾化不充分,形成大漆滴颗粒;
5.排风风速不合适,漆雾无法及时带走,二次回落工件;
6.流水线工装、挂具积漆掉落。
改善方案
维护喷房过滤棉、顶棉,按时更换,控制喷房内洁净度;
油漆上线前使用合适目数滤网过滤,油漆桶加盖;
每班清洗喷枪喷嘴、风帽,清理枪头干漆;
上调雾化气压,调整漆量配比,保证雾化细腻;
校准喷房排风,风速保持稳定,避免漆雾回流;
定期清理挂具、治具积漆,防止掉落。
三、漏喷
漏喷指工件局部没有上漆,多出现在边角、凹槽、背面、遮蔽边缘,属于功能性不良。
主要成因
1.示教轨迹覆盖范围不足,行程不够,边角没有扫到;
2.扇幅开度过小,相邻扇幅之间存在间隙;
3.工件摆放偏移,输送跑偏,工件偏离喷涂区域;
4.喷枪堵塞,局部出油中断;
5.异形工件角度单一,喷枪无法覆盖凹陷位置;
6.往复机和输送信号不同步,工件过来时机台未启动喷涂。
改善方案
放大喷涂行程余量,轨迹预留边角余量;
加大扇幅或者提升搭接量,去除扇幅间隙;
校准流水线导向、限位,防止工件跑偏;
增加喷枪定时点检,设置防堵提醒;
异形工件选用五轴往复机,增加多角度示教;
检查光电感应信号,同步输送与喷涂触发时序。
四、起皱
漆膜起皱表现为漆面表层收缩起波纹、褶皱,表层干得快底层不干,厚薄区域都有可能出现。
主要成因
1.单次喷涂膜厚过厚,表层溶剂快速挥发结皮,内部溶剂无法散出;
2.油漆稀释剂配比不对,快干溶剂占比过高;
3.前后两道喷涂间隔时间太短,湿碰湿堆叠;
4.烘烤温度升温过快,表层瞬间成膜;
5.底材表面油污、脱模剂残留,漆膜附着力差收缩起皱。
改善方案
改为薄喷多层,降低单次膜厚,增加层间静置流平时间;
调整稀释剂配比,适当增加慢干溶剂;
拉长两道喷涂的间隔时间;
烘箱采用阶梯升温,避免急烤;
上线前做好工件前处理,除油除脱模剂。
五、流挂
流挂多出现在工件竖直面、边角下方,漆液向下流淌形成泪痕、堆积凸起。
主要成因
1.单次出漆量太大,膜厚超标,油漆自重流动;
2.雾化气压不足,漆滴过大,流动性太强;
3.喷涂距离过近,单位面积落漆量多;
4.稀释剂添加过多,油漆粘度太低;
5.环境温度低,流平时间变长,干燥速度慢;
6.竖直面往复行走速度过慢。
改善方案
减小喷枪出油旋钮开度,降低单遍漆量;
提高雾化气压,细化漆雾;
规范枪距,不要近距离喷涂;
复测油漆粘度,减少稀释剂添加;
低温环境适当调整溶剂体系,搭配中干溶剂;
竖直面区域适当提高往复行走速度,减少落漆。
六、连锁不良与通用管控要点
不少不良会同时出现:供漆不稳会同时带来漆膜不均和偶尔漏喷;环境温湿度失控,流挂、起皱风险同步上升。
1.首件确认:换油漆、调轨迹、改速度气压之后,需要做首件,静置流平、烘烤后确认外观;
2.制程巡检:定时检查气压、漆压、粘度、喷房排风、喷枪状态;
3.环境管控:喷房温湿度稳定,避免高湿环境出现发白、针孔附带不良;
4.工装管控:挂具间距合理,工件之间不要互相遮挡漆雾;
5.保养计划:定期清洁往复机导轨、同步带、喷枪以及供漆管路。
往复喷涂是轨迹、速度、雾化、油漆、环境协同的工艺,调机不要单一改动一个参数,改动扇幅、漆量之后,同步验证流平、干燥状态,避免解决一个不良又产生新问题。